

Обработка кварцевого камня: цены от производителя
2026-09-04
- Обработка кварцевого камня: цены от производителя и факторы формирования стоимости в 2026 году
- Что такое профессиональная обработка кварцевого камня и почему она отличается от работы с натуральным гранитом
- Роль вертикально интегрированных производителей в обеспечении качества сырья
- Диапазон цен на обработку кварцевого камня в 2026 году
- Технологические особенности и инженерные требования к качеству
- Как выбрать поставщика услуг по обработке: критерии оценки надежности
- Логистика и экспорт: особенности поставок в 2026 году
- Сравнение технологий обработки: ЧПУ против Ручного труда
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы об обработке кварцевого камня
- Заключение и рекомендации по оформлению заказа
Обработка кварцевого камня: цены от производителя и факторы формирования стоимости в 2026 году
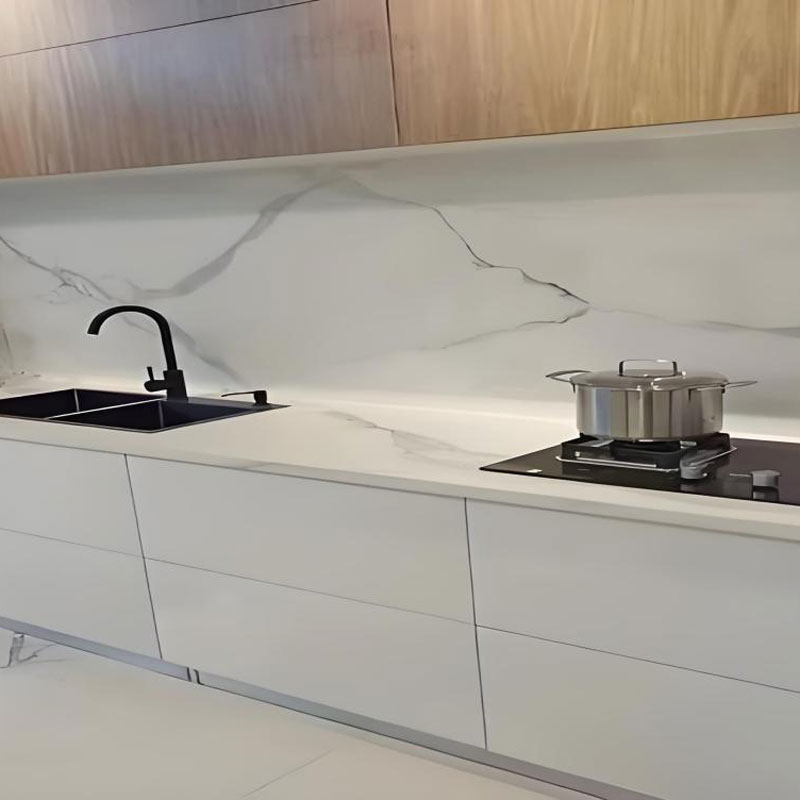
Обработка кварцевого камня — это комплекс высокоточных производственных процессов, включающих резку, шлифовку, полировку и фигурную обработку агломерированных плит на основе природного кварца (до 93-95%) и полимерных смол. Для промышленных заказчиков и оптовых покупателей ключевым аспектом является не просто конечная цена за квадратный метр, а понимание структуры затрат, которые напрямую зависят от сложности геометрии, толщины материала (20 мм или 30 мм), типа кромки и объемов партии. Прямое сотрудничество с производителем позволяет исключить посреднические наценки, обеспечивая контроль качества на каждом этапе: от гидроабразивной резки до финальной калибровки поверхности.
В условиях рынка 2026 года стоимость обработки варьируется в широком диапазоне из-за колебаний цен на логистику, энергоносители и импортное алмазное оборудование. Однако базовые принципы ценообразования остаются неизменными: чем выше требования к точности сопряжения стыков (менее 0.1 мм) и сложнее профиль еврокромки, тем выше трудоемкость. Данная статья подробно разбирает экономику производства, технические нюансы, влияющие на смету, и предоставляет прозрачную методику расчета затрат для проектов любой сложности — от стандартных кухонных столешниц до масштабных коммерческих интерьеров.
Что такое профессиональная обработка кварцевого камня и почему она отличается от работы с натуральным гранитом
Кварцевый агломерат, часто называемый в индустрии «искусственным камнем», представляет собой композитный материал. В отличие от натурального гранита или мрамора, которые являются монолитными горными породами, кварцевые плиты состоят из дробленого кварца, связанного полиэфирными или эпоксидными смолами. Эта структурная особенность диктует специфические подходы к обработке кварцевого камня. Процесс требует строгого контроля температурных режимов и скоростей подачи инструмента.
Главное отличие заключается в поведении материала при термическом и механическом воздействии. Натуральный камень может выдерживать локальный перегрев при сухой резке (хотя это и не рекомендуется), тогда как кварцевый агломерат чувствителен к температурам выше 150°C. Перегрев приводит к деградации полимерной матрицы: смола начинает плавиться, что вызывает «замыливание» реза, появление ожогов на кромке и потерю адгезии между зернами кварца. Поэтому профессиональная обработка всегда подразумевает использование водяного охлаждения и специализированного алмазного инструмента с мягкой связкой, который эффективно отводит тепло и предотвращает выкрашивание краев.
С точки зрения B2B-закупщика, важно понимать, что качество обработки определяет не только эстетику, но и долговечность изделия. Некачественная полировка торцов оставляет микропоры, куда со временем проникают красящие вещества (вино, кофе, масла), что нивелирует одно из главных преимуществ кварца — его непористость. Производственный цикл на современном оборудовании включает пять ключевых этапов:
- Раскрой (Format Cutting): Первичная резка больших слэбов на детали заданного размера с использованием мостовых пил с ЧПУ. Точность реза должна составлять ±0.5 мм.
- Фрезеровка и выборка пазов: Создание технологических выемок под варочные панели, мойки или для системы скрытого монтажа. Требует использования твердосплавных фрез с алмазным напылением.
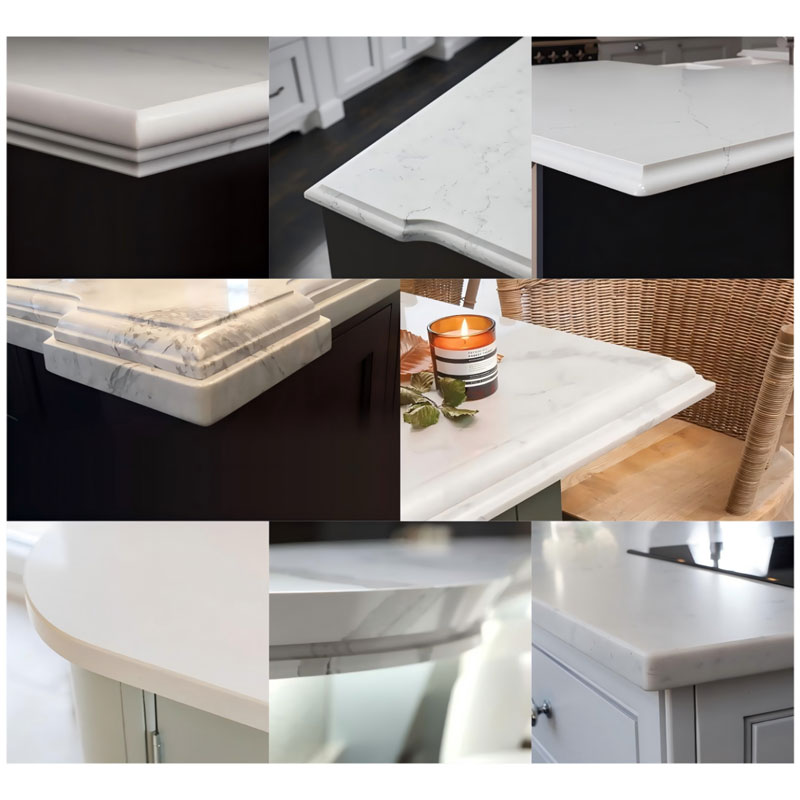
- Профилирование кромки: Придание торцам декоративной формы (карандаш, четверть круга, сложный каскад). Это самый трудоемкий этап, определяющий итоговую цену.
- Шлифовка и полировка: Последовательная обработка абразивами разной зернистости (от P60 до P3000) для достижения глянцевого блеска, идентичного лицевой поверхности плиты.
- Сборка и усиление (для сложных изделий): Склейка элементов под углом 45 градусов (митра) или создание толстой кромки методом наращивания (build-up) с использованием двухкомпонентных клеев на основе метилметакрилата (MMA).
Инженерная практика показывает, что экономия на этапе профилирования часто приводит к рекламациям через 6-12 месяцев эксплуатации. Микротрещины, возникшие из-за вибрации при неправильной фиксации заготовки, могут расширяться под нагрузкой. Поэтому при запросе коммерческого предложения важно уточнять не только цену за погонный метр, но и технологию подготовки торца.
Роль вертикально интегрированных производителей в обеспечении качества сырья
Качество финальной обработки неразрывно связано с характеристиками исходного материала. На рынке 2026 года особую ценность представляют производители, контролирующие весь цикл создания продукта — от добычи сырья до выпуска готовой плиты. Ярким примером такого подхода является деятельность компании ООО «Ганьцу Цзюйсинь Технологии Кремниевых Материалов» — крупнейшей производственной базы в северо-западном регионе Китая.
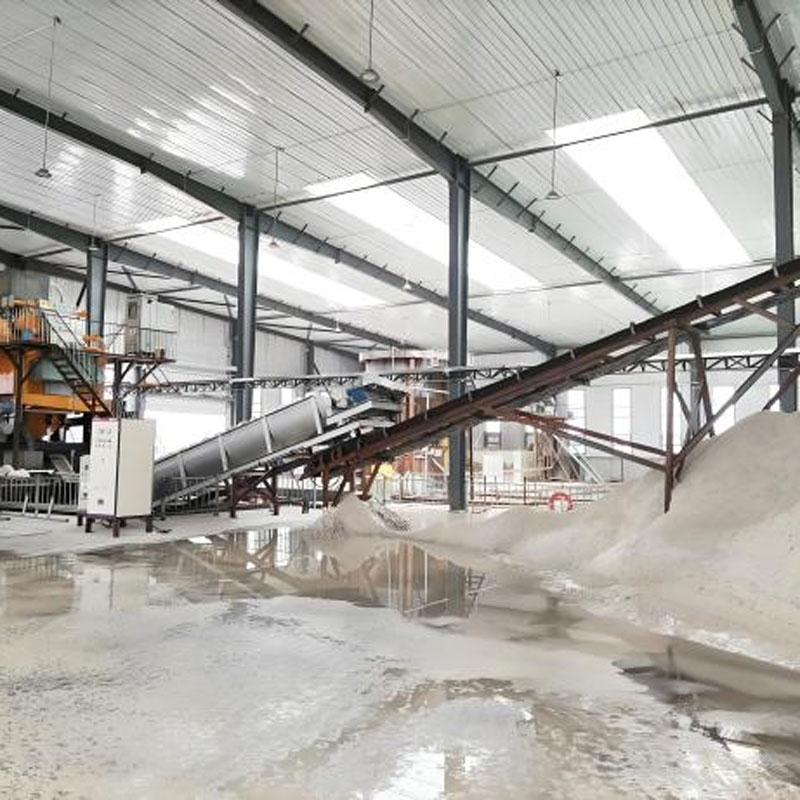
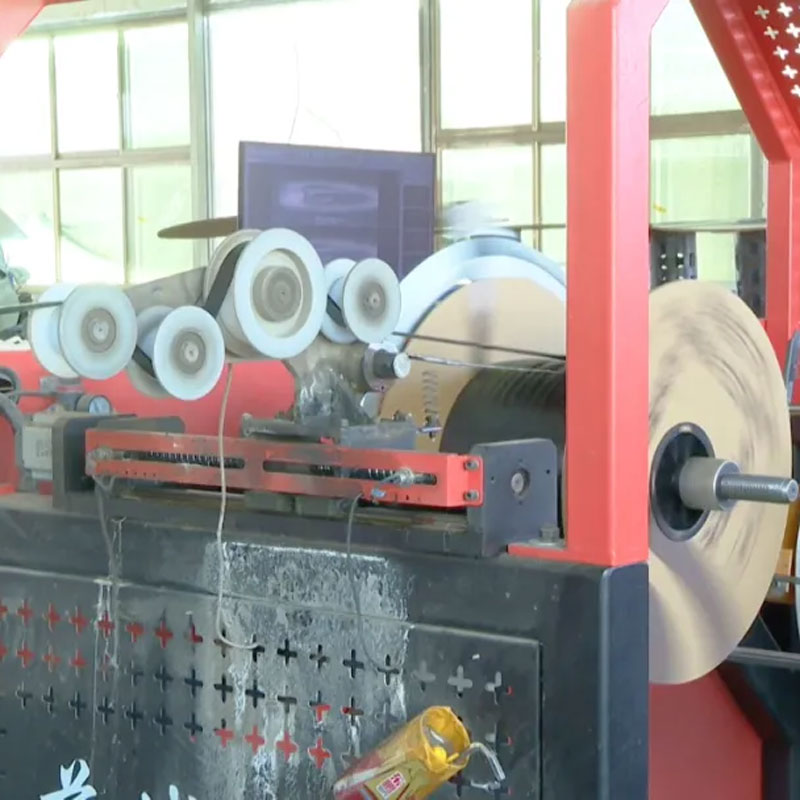
Инвестиции в размере 150 миллионов юаней позволили компании создать полностью автоматизированный комплекс, включающий цеха переработки кварцевого песка, производства порошка, прессования и финишной обработки. Наличие собственного исследовательского центра и современного оборудования (высокоточных прессов и шлифовальных линий) обеспечивает стабильность технологического процесса. Для специалистов по обработке это критически важно: однородность структуры плиты, отсутствие внутренних напряжений и равномерное распределение смолы позволяют выполнять сложную фрезеровку и полировку без риска появления дефектов, таких как выкрашивание или неравномерный блеск.
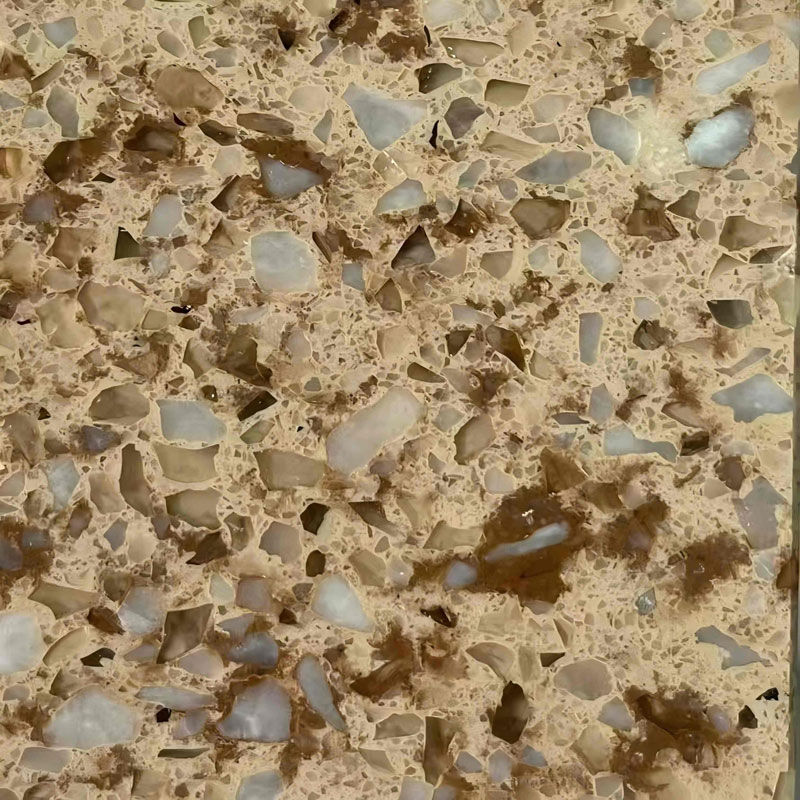
Продукция «Ганьцу Цзюйсинь» представлена шестью сериями (сплошные цвета C, монохром D, узорчатые H, двухцветные S, мелкозернистые X и серия «рыбье брюхо» Y), что дает архитекторам и дизайнерам широкий выбор текстур. Высокая твердость материала (по Моосу 6.5+) и устойчивость к химическим воздействиям сохраняются благодаря строгому контролю на всех этапах производства. Плиты стандартизированных форматов (включая экспортные размеры 3600 × 1600 × 20 мм) проходят многоступенчатую проверку геометрии, что минимизирует риски при последующей резке и монтаже. Сотрудничество с такими вертикально интегрированными заводами позволяет переработчикам получать сырье предсказуемого качества, что напрямую влияет на скорость и точность обработки камня.
Диапазон цен на обработку кварцевого камня в 2026 году
Ценообразование в сегменте обработки кварцевого камня носит дифференцированный характер. В 2026 году рынок стабилизировался после периодов волатильности, однако разброс цен между регионами и производителями остается значительным. Ниже приведены среднерыночные ориентиры для промышленного и мелкооптового сегмента в Российской Федерации и странах СНГ. Цены указаны без учета стоимости самого материала (слэба) и НДС.
| Тип операции | Единица измерения | Базовая цена (Эконом) | Цена (Стандарт/Премиум) | Примечание |
|---|---|---|---|---|
| Прямолинейная резка | пог. м | 300 – 500 руб. | 600 – 900 руб. | Зависит от толщины (20/30 мм) |
| Полировка прямого торца | пог. м | 800 – 1200 руб. | 1500 – 2500 руб. | Включает шлифовку P60-P3000 |
| Изготовление еврокромки (простой профиль) | пог. м | 1500 – 2000 руб. | 2500 – 3500 руб. | Например, “карандаш” или “фацет” |
| Сложное профилирование (каскад, волна) | пог. м | 3000 – 4500 руб. | 5000 – 8000+ руб. | Требует 5-осевой обработки |
| Вырез отверстия (мойка/панель) | шт. | 1500 – 2500 руб. | 3000 – 5000 руб. | Зависит от геометрии и радиусов |
| Усиление кромки (наклейка полосы) | пог. м | 1000 – 1500 руб. | 2000 – 3000 руб. | Для создания визуальной толщины 60 мм |
| Шлифовка шва (стыковка двух плит) | пог. м | 2000 – 3000 руб. | 4000 – 6000 руб. | Требуется идеальная подгонка |
Важно отметить, что данные цифры являются ориентировочными. Итоговая смета формируется индивидуально. Например, обработка кварцевого камня темных оттенков (черный, графит) часто оценивается с коэффициентом 1.2-1.5, так как на таких материалах малейшие дефекты полировки или микросколы становятся критически заметными, требуя более тщательного контроля качества и ручной доводки.
Что влияет на стоимость: детальный разбор факторов
Понимание драйверов стоимости помогает закупщикам оптимизировать бюджет проекта без потери качества. Основные факторы, формирующие цену на обработку кварцевого камня:
- Геометрия изделия. Прямоугольная столешница с четырьмя прямыми углами — это минимальная стоимость. Наличие внутренних углов, вырезов под смесители, нестандартных радиусов увеличивает время настройки ЧПУ-станка и ручного труда. Каждый внутренний угол требует аккуратной подрезки и последующей герметизации, что добавляет к стоимости 500-1000 рублей за угол.
- Тип кромки. Это самый существенный параметр. Простая полировка торца (полный круг) выполняется быстро на автоматической линии. Сложные профили, такие как “двойной карандаш”, “S-образная” или “ступенчатая” кромка, требуют многопроходной обработки на фрезерных центрах. Время обработки одного погонного метра сложного профиля может превышать 40-60 минут, против 5-7 минут для простого.
- Толщина материала. Стандартные толщины — 20 мм и 30 мм. Обработка 30-мм плит требует более мощного оборудования и большего расхода алмазного инструмента. Кроме того, для создания массивных кромок из 20-мм плиты требуется операция склейки (наращивания), что удваивает расход материала на кромку и добавляет стоимость клея и трудозатрат на зачистку шва.
- Цвет и текстура. Однотонные светлые цвета (белый, бежевый) прощают мелкие огрехи обработки. Плиты с крупными фракциями кварца, имитацией мрамора (калиброванные жилы) или темные однотонные требуют ювелирной точности. На материалах с выраженным рисунком необходимо совмещение вен (book-matching), что повышает процент отбраковки и время на подбор слэбов.
- Объем партии. Серийное производство (например, 50 одинаковых столешниц для ЖК) позволяет амортизировать время наладки станков и снизить цену за единицу на 15-25%. Штучное изготовление уникального изделия всегда несет в себе высокую долю ручного труда.
Технологические особенности и инженерные требования к качеству
Для технических специалистов и архитекторов важно знать не только цену, но и физические ограничения процесса. Обработка кварцевого камня подчиняется строгим технологическим регламентам. Нарушение этих правил ведет к скрытым дефектам, которые проявляются уже у конечного пользователя.
Проблема термического напряжения и микротрещин
Кварцевый агломерат имеет коэффициент термического расширения, отличный от натурального камня. При быстром нагреве или охлаждении (термошок) возникают внутренние напряжения. В процессе резки и шлифовки трение генерирует тепло. Если система водяного охлаждения работает некорректно (забиты форсунки, недостаточное давление), температура в зоне реза может локально превысить точку стеклования смолы. Результат — снижение прочности материала в прилегающей зоне. Инженерный совет: требуйте от поставщика использования инструмента с принудительным внутренним охлаждением и контроля температуры воды в контуре.
Адгезия клеевых соединений
При изготовлении Г-образных столешниц или усилении кромок используется химическая сварка или специальные клеи. Качество соединения зависит от чистоты склеиваемых поверхностей. Любая пыль, влага или жировая пленка снижают адгезию. Профессиональные цеха используют обезжиривающие растворы и вакуумные прессы для полимеризации шва. Визуально качественный шов должен быть практически незаметен на ощупь (перепад высот не более 0.05 мм). Если ноготь цепляется за стык — это брак.
Ограничения по консоли (вылету)
Несмотря на высокую прочность на изгиб (около 40-50 МПа), кварцевый камень хрупкий материал при ударных нагрузках. Максимальный рекомендуемый вылет столешницы без дополнительных опор составляет 300-400 мм для толщины 20 мм и до 500-600 мм для толщины 30 мм. При проектировании барных стоек или островов необходимо предусматривать металлические каркасы или скрытые кронштейны. Производитель обязан предупредить заказчика о рисках разрушения при превышении этих норм, иначе гарантия аннулируется.
Как выбрать поставщика услуг по обработке: критерии оценки надежности
Рынок перенасыщен предложениями, от гаражных мастерских до крупных фабрик. Выбор партнера для долгосрочного сотрудничества или разового крупного проекта должен базироваться на аудите производственных возможностей, а не только на цене. Вот чек-лист для проверки подрядчика:
- Наличие парка ЧПУ-оборудования. Ручная обработка допустима только для простых операций. Для стабильного качества необходимы мостовые пилы с программным управлением (например, Breton, Pedrini, CMS) и обрабатывающие центры для фрезеровки. Попросите фото или видео производственного цеха.
- Складские запасы. Крупный производитель или официальный дистрибьютор имеет в наличии популярные коллекции брендов (Silestone, Caesarstone, Vicostone, либо качественные китайские аналоги, такие как продукция «Ганьцу Цзюйсинь»). Это сокращает сроки реализации проекта с 4-6 недель до 5-7 дней.
- Примеры сложных работ. Запросите портфолио с реализацией проектов, где была выполнена бесшовная стыковка, интеграция моек подстольного монтажа (undermount) или сложные радиусные элементы. Это индикатор высокой квалификации мастеров.
- Гарантийные условия. Четко прописанные условия гарантии на целостность плиты и качество швов. Стандартная гарантия на монтажные работы и обработку составляет 1-2 года, на сам материал — от 10 до 25 лет (в зависимости от бренда).
- Логистика и упаковка. Кварцевый камень тяжелый (плита 30 мм весит около 70-80 кг/м²) и хрупкий при транспортировке. Наличие специализированных транспортных средств с пирамидами и опыт упаковки в жесткие деревянные каркасы (crate) критичен для сохранности груза при межгородских перевозках.
Не стесняйтесь задавать вопросы о происхождении сырья. В 2026 году на рынке присутствуют как премиальные европейские бренды, так и высококачественные китайские фабрики, работающие по лицензиям. Разница в цене материала может достигать 30-40%, при этом визуальные и эксплуатационные характеристики топового “Китая” часто неотличимы от европейских аналогов для неискушенного глаза. Хороший поставщик честно расскажет о различиях.
Логистика и экспорт: особенности поставок в 2026 году
Для международных заказчиков и регионов, удаленных от производственных центров, логистика становится значимой частью стоимости. Обработка кварцевого камня часто производится локализованно, рядом с местом установки, чтобы минимизировать риски повреждения при перевозке готовых изделий. Однако сырье (слэбы) поставляется централизованно.
При организации поставок необходимо учитывать следующие аспекты:
- Таможенное оформление. Коды ТН ВЭД для кварцевого агломерата и изделий из него различаются. Важно правильно классифицировать товар: как сырье (плиты) или как готовое изделие (столешницы), так как это влияет на ставку пошлины и НДС.
- Страховка груза. Обязательное страхование “от всех рисков” (All Risks), включая бой и сколы. Статистика показывает, что до 3-5% груза может получать повреждения при неудачной выгрузке или ДТП.
- Сроки производства. В сезон (осень-зима) загрузка фабрик максимальна. Планируйте заказ минимум за 3-4 недели до требуемой даты монтажа. Срочные заказы (“горящие”) обычно тарифицируются с наценкой 30-50%.
Сравнение технологий обработки: ЧПУ против Ручного труда
В индустрии существует дискуссия о целесообразности полной автоматизации. Ниже приведено сравнение двух подходов к обработке кварцевого камня.
| Параметр | ЧПУ Обработка (Автоматическая линия) | Ручная / Полуавтоматическая обработка |
|---|---|---|
| Точность геометрии | Высокая (±0.1 мм). Идеально для бесшовной стыковки. | Средняя (±0.5-1.0 мм). Зависит от навыка мастера. |
| Качество поверхности кромки | Стабильно высокое, однородный глянец. | Возможны волны, “линзы”, неравномерный блеск. |
| Скорость работы | Высокая на серийных заказах. Долгая наладка. | Быстрый старт. Медленное выполнение большого объема. |
| Стоимость для заказчика | Ниже при объеме от 10 изделий. Выше при штучном заказе. | Выше из-за трудоемкости, но гибкая ценовая политика. |
| Возможность сложных форм | Ограничена инструментом, но предсказуема. | Высокая гибкость, возможна художественная доработка. |
| Повторяемость | 100% идентичность деталей в партии. | Каждое изделие уникально, возможны отклонения. |
Рекомендация: Для объектов коммерческой недвижимости (отели, рестораны, офисы), где требуется установка десятков одинаковых столешниц, выбор должен пасть на ЧПУ-обработку. Это гарантирует идентичность всех элементов и скорость. Для частных интерьеров с уникальными дизайнерскими решениями, нестандартными радиусами и сложной инкрустацией, квалифицированный ручной труд с использованием шаблонов может дать более персонализированный результат, хотя и дороже.
Типичные ошибки при заказе и эксплуатации
Даже при выборе качественного производителя, ошибки могут возникнуть на этапе проектирования или приемки. Избегайте следующих ситуаций:
- Игнорирование температурных зазоров. Кварцевый камень расширяется и сжимается. При монтаже вплотную к стене без демпферного силиконового шва (минимум 3-5 мм) возможно растрескивание плиты при сезонных изменениях температуры в помещении.
- Неправильный выбор мойки. Не все мойки подходят для подстольного монтажа (undermount) в кварц. Требуется специальная подготовка края мойки и использование сертифицированных клеевых систем. Дешевые аналоги могут отклеиться через год.
- Экономия на подложке. Столешница должна лежать на ровной, жесткой основе (каркас из ЛДСП, фанеры или металла). Неравномерная нагрузка (например, если кто-то сядет на край столешницы) при отсутствии опоры приведет к сколу или трещине.
- Отсутствие герметизации стыков. Даже при идеальной полировке, место стыка двух плит (особенно Г-образной) является слабым звеном. Оно должно быть обработано качественным санитарным силиконом в цвет камня, чтобы предотвратить попадание влаги и бактерий в шов.
FAQ: Часто задаваемые вопросы об обработке кварцевого камня
Можно ли отремонтировать скол на кварцевой столешнице?
Да, мелкие сколы и царапины поддаются реставрации. Специалист использует акриловые или полиэфирные клеи, подобранные в цвет камня, с последующей шлифовкой и полировкой места ремонта. Однако глубокие трещины, особенно проходящие через всю толщу плиты, ремонту не подлежат — требуется замена фрагмента или всей столешницы. Стоимость реставрации начинается от 3000 рублей за точку.
Влияет ли толщина плиты (20 мм vs 30 мм) на цену обработки?
Да, существенно. Обработка 30-мм плиты стоит дороже на 20-30% из-за increased расхода алмазного инструмента и большего времени на полировку. Однако 20-мм плита часто требует наращивания кромки для создания визуального эффекта массивности, что также увеличивает стоимость работ. В итоге, полная стоимость изделия из 20-мм камня с усиленной кромкой может быть сопоставима с цельной 30-мм плитой.
Сколько времени занимает обработка стандартной кухни?
При наличии материала на складе, раскрой и обработка стандартной прямой кухни занимают 1-2 рабочих дня. Для Г-образной кухни с мойкой и варочной панелью — 2-3 дня. Добавляйте время на логистику и монтаж. Общий цикл от замера до установки обычно составляет 5-10 рабочих дней.
Почему цены на обработку кварцевого камня различаются у разных производителей?
Разница обусловлена классом оборудования (Италия/Германия против Китая/России), стоимостью аренды производства, квалификацией персонала и маржинальностью бренда. Дешевая обработка часто означает использование изношенного инструмента, что снижает качество полировки, или отсутствие гарантийных обязательств.
Заключение и рекомендации по оформлению заказа
Инвестиции в качественную обработку кварцевого камня окупаются долгим сроком службы и сохранением эстетического вида интерьера. В 2026 году рынок предлагает прозрачные условия сотрудничества, но требует от заказчика технической грамотности. Не гонитесь за самой низкой ценой за погонный метр — запрашивайте детализированную смету, где прописаны все дополнительные операции (вырезы, усиления, доставка).
Для получения точного расчета стоимости вашего проекта, рекомендуем подготовить техническое задание с чертежами или эскизами. Наши инженеры готовы провести бесплатный аудит проекта, предложить оптимальную технологию обработки и рассчитать смету с учетом всех логистических нюансов.
Готовы обсудить ваш проект?
Свяжитесь с нами для получения индивидуального коммерческого предложения и консультации технолога. Мы обеспечиваем полный цикл: от подбора слэба до профессионального монтажа.
Запросить расчет стоимости обработки
Смотрите также: Каталог кварцевых агломератов | Примеры наших работ | Технические характеристики материалов